 Von Miriam Falk·25. August 2026·5 Min. Lesezeit
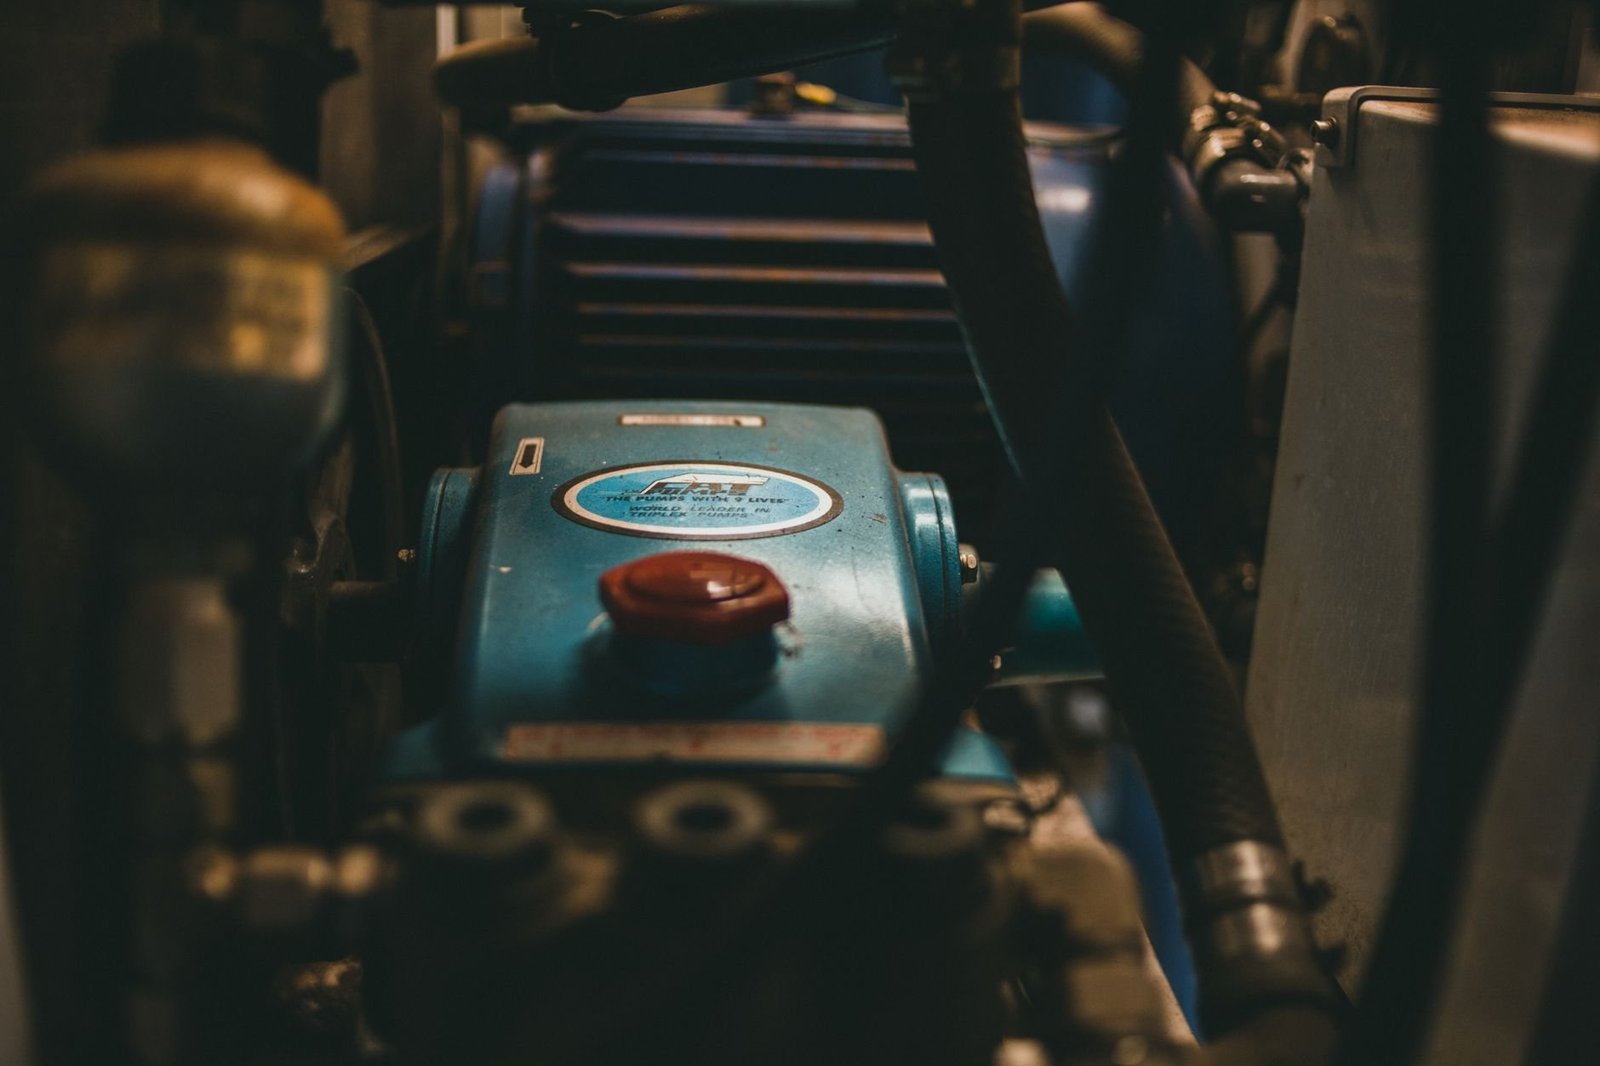
Wer sich mit Vakuumtechnik oder Druckerzeugung beschäftigt, stößt früher oder später auf eine Bauform, die seit über hundert Jahren in nahezu unveränderter Grundstruktur funktioniert: die Drehschieberpumpe. Kein Hightech-Wunder, aber ein Arbeitstier, das in Druckereien, Verpackungsanlagen, Laborausstattungen, Klimatechnik und Kraftfahrzeugen gleichermaßen zuverlässig seinen Dienst tut. Der Grund für diese Verbreitung liegt in der Konstruktion selbst.
Wie eine Drehschieberpumpe aufgebaut ist
Das Herzstück ist ein zylindrisches Gehäuse, in dem ein exzentrisch gelagerter Rotor dreht. In den Schlitzen des Rotors sitzen flache Schieber, die durch Fliehkraft oder Federn gegen die Gehäusewand gedrückt werden. Dadurch entstehen Kammern, deren Volumen sich beim Drehen kontinuierlich verändert: Auf der Einlassseite wird Gas oder Flüssigkeit angesaugt, auf der Auslassseite verdichtet und ausgestoßen.
Die Geometrie entscheidet über die Leistung. Bei zweistufigen Ausführungen schaltet eine zweite Pumpstufe hinter die erste, was Enddrücke bis etwa 0,1 Millibar ermöglicht. Einstufige Pumpen erreichen typisch 1 bis 10 Millibar. Für Grobvakuum-Anwendungen reicht das völlig aus; wer Feinvakuum benötigt, greift zur zweistufigen Variante oder kombiniert mit einer Roots-Pumpe als Vorpumpe.
Typische Einsatzgebiete und Leistungsklassen
Drehschieberpumpen decken ein breites Leistungsspektrum ab. Kleine Einheiten für das Labor liefern Saugvermögen ab etwa 1,5 Kubikmeter pro Stunde, industrielle Aggregate kommen auf 300 Kubikmeter pro Stunde und mehr. Das Öl dient dabei nicht nur der Schmierung, sondern dichtet die Kammern zusätzlich ab und kühlt die bewegten Teile.
- Vakuumverpackung: Lebensmittelbetriebe setzen häufig auf Pumpen im Bereich 40 bis 100 m³/h, weil der Taktzyklus der Verpackungsmaschinen schnelle Druckabsenkung verlangt.
- Kfz-Bremskraftverstärker: Dieselmotoren ohne ausreichenden Saugunterdruck nutzen eine mechanisch angetriebene Drehschieberpumpe, oft mit nur 0,5 bis 1,5 cm³ Kammervolumen.
- Druckereibetriebe: Bogenanleger und Saugersysteme arbeiten mit Vakuum im Bereich von 200 bis 400 Millibar Unterdruck.
- Medizintechnik: Absauggeräte und Sterilisatoren nutzen kleinere ölarme oder ölfreie Varianten, die besondere Anforderungen an Kontamination stellen.
- Klimatechnik: Service-Techniker evakuieren Kältemittelkreisläufe mit mobilen Drehschieberpumpen, bevor neues Kältemittel eingefüllt wird.
Öl, Verschleiß und Standzeiten
Der größte Schwachpunkt liegt im Öl. Eindringende Dämpfe, etwa Wasserdampf oder Lösemittel, vermischen sich mit dem Pumpenöl und verschlechtern dessen Viskosität und Schmierfähigkeit. Wer das ignoriert, riskiert erhöhten Schieberverschleiß und sinkende Enddruck-Werte. Empfohlene Ölwechselintervalle variieren je nach Hersteller und Betriebsbedingungen zwischen 500 und 2.000 Betriebsstunden.
Die Schieber selbst bestehen meist aus Graphit oder faserverstärkten Kunststoffverbundstoffen. Graphitschieber vertragen Temperaturen besser, sind aber gegen mechanischen Schlag empfindlicher. Kunststoffschieber sind robuster im Umgang, aber weniger hitzebeständig. In der Praxis gibt ein Satz Schieber je nach Last und Öl zwischen 8.000 und 20.000 Betriebsstunden durch, bevor das Spaltmaß zur Gehäusewand zu groß wird und der Enddruck abfällt.
Für Betreiber, die Instandhaltung selbst übernehmen, ist ein durchdachtes Teilesortiment entscheidend. Wer regelmäßig Schieber, Dichtungen und Ventile wechselt, findet bei spezialisierten Anbietern gebündelte Angebote: Zubehör für Drehschieber umfasst dort neben Ersatzschiebern auch Ölabscheider, Ansaugfilter und Einlassventile, was den Beschaffungsaufwand erheblich reduziert.
Ölbehaftete versus ölfreie Bauformen
Nicht jede Anwendung verträgt Öldämpfe im Prozess. Die Halbleiterindustrie, Beschichtungsanlagen und bestimmte Labortechniken verlangen trockene Vakuumquellen. Trockenlaufende Drehschieberpumpen verzichten auf das Schmieröl im Arbeitsraum; Lager und Getriebe werden extern geschmiert und vom Förderraum getrennt. Das Ergebnis sind Enddrücke um 10 bis 50 Millibar, also schlechter als beim geölten Pendant, dafür ohne jedes Kontaminationsrisiko.
Der Preis für diese Sauberkeit ist erhöhter mechanischer Verschleiß der Schieber, da das Öl als Dichtmittel und Puffer fehlt. Trockenläufer brauchen deshalb häufigere Schieberinspektionen und sind in der Anschaffung teurer. Für Labore und Reinraumanwendungen ist das dennoch die richtige Wahl.
Typische Fehlerbilder und ihre Ursachen
Wer Drehschieberpumpen betreibt, kennt drei wiederkehrende Probleme:
- Schlechter Enddruck: Meistens verursacht durch verbrauchtes Öl, verschlissene Schieber oder eine defekte Einlassventilscheibe. Erste Maßnahme ist immer der Ölwechsel mit anschließender Messung.
- Lautes Laufen: Kavitation im Öl tritt auf, wenn die Betriebstemperatur zu niedrig ist, etwa beim Kaltstart unter 15 Grad Celsius. Abhilfe schafft eine Aufwärmphase mit geschlossenem Einlass von zwei bis drei Minuten.
- Ölrückschlag: Beim Abschalten drückt das Öl durch den Ansaugstutzen in die Anlage, wenn das Einlassventil nicht mehr sicher schließt. Hier ist der Austausch der Ventilscheibe unumgänglich.
In vielen Fällen lässt sich durch eine einfache Betriebsdaten-Tabelle frühzeitig erkennen, wann eine Inspektion fällig ist:
| Parameter | Normalbereich | Handlungsbedarf |
|---|---|---|
| Enddruck (zweistufig) | 0,1 bis 0,5 mbar | über 2 mbar |
| Betriebstemperatur | 60 bis 75 °C | über 90 °C |
| Ölfarbe | hellgelb bis bernstein | milchig oder dunkelbraun |
| Geräuschpegel | unter 65 dB(A) | über 72 dB(A) |
Wirtschaftlichkeit und Wartungsstrategie
Eine gute Drehschieberpumpe im industriellen Einsatz kostet zwischen 800 und 4.000 Euro, je nach Baugröße und Hersteller. Ungeplante Ausfälle kosten in einer Serienproduktion ein Vielfaches davon. Eine präventive Wartungsstrategie mit festen Intervallen für Ölwechsel, Sichtprüfung und Schiebermaßkontrolle amortisiert sich bei intensiv genutzten Pumpen in der Regel innerhalb eines Jahres.
Besonders sinnvoll ist es, Ersatzteile nicht erst im Bedarfsfall zu beschaffen. Schieber, Einlassfilter und Ölabscheider haben keine relevante Lagerdauer und sollten in ausreichender Stückzahl vorgehalten werden. Wer mehrere Pumpen gleichen Typs betreibt, kann eine Pumpe als Tauschteil vorhalten und defekte Einheiten gesammelt aufarbeiten. Das spart Stillstandszeit und Technikerstunden.
Die Drehschieberpumpe ist kein kompliziertes Bauteil. Was sie langlebig macht, ist konsequente Pflege und das rechtzeitige Ersetzen von Verschleißteilen. Wer das beherzigt, bekommt von dieser Konstruktion eine Zuverlässigkeit, die modernere Pumpenkonzepte oft nicht erreichen.

Miriam Falk berichtet über Gesundheit, Pflege und gesellschaftliche Entwicklungen. Sie ist ausgebildete Journalistin mit Schwerpunkt Sozial- und Gesundheitspolitik und schreibt seit zwölf Jahren für Fach- und Publikumsmedien. Bei Meldungen.net verantwortet sie Gesundheit und Gesellschaft.